立式碾环机选型与工艺适配:从锻造辅机配套逻辑看投资回报
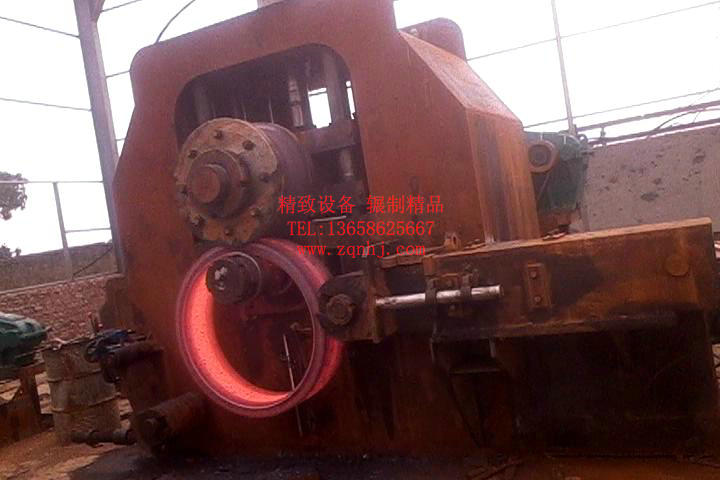
在环件锻件生产中,立式碾环机的定位常被简化为"成形主机",但从整线节拍与投资回报的角度看,它更像一个工艺枢纽——上游衔接制坯与加热,下游决定热处理与检测的负荷分布。国内环件年产量已达数百万吨级,风电法兰、回转支承套圈、齿轮毛坯等典型产品对壁厚公差与椭圆度的要求逐年收紧,这使得碾环机的选型逻辑从"能碾多大"转向"能稳定碾多准"。本文结合锻造辅机配套的实际经验,讨论立式碾环机的工艺适配要点与常见误区。
一、结构形式决定了工艺窗口的宽窄
立式碾环机的核心特征是主轴垂直布置,环坯在径向轧制与轴向端面轧制的复合作用下成形。与卧式机型相比,立式结构在环件重力方向上的约束更自然,端面锥辊的压下路径短,适合径轴向联合轧制的薄壁高环件。实际生产中,径向轧制力与轴向轧制力的配比直接决定金属流动方向:轴向力偏大易出现端面凹陷,径向力偏大则导致内孔失圆。经验数据表明,对于壁厚与高度比在1:1.5以内的环件,立式机型的椭圆度控制通常比卧式机型稳定0.3~0.5毫米,这一差距在后续车削余量上会被放大为可观的材料成本。
二、吨位选择不能只看最大环径
不少采购方以"最大碾环直径"作为比价基准,这是典型的选型偏差。碾环机的实际能力由径向轧制力、主轴扭矩与端面轧制力三者共同界定,环径只是几何上限。以风电塔筒法兰为例,直径可达5米以上,但壁厚相对有限,所需径向力并不极端;而回转支承套圈直径虽小,截面却厚实,对扭矩要求更高。若按大直径低吨位配置,遇到厚壁件时会出现轧制道次增加、芯辊磨损加快的问题。合理的做法是提供典型产品的截面图与材质牌号,由厂家反算轧制力曲线,再匹配机型吨位。碾环机价格差异中,相当一部分正来自这一匹配精度而非单纯规格大小。
三、辅机协同:被低估的效率变量
立式碾环机很少孤立运行。锻造操作机负责坯料转运与定位,模锻机械手承担小批量多品种的快速换模辅助,取料机与对中装置影响咬入成功率。某环件生产线的实测数据显示,碾环主机节拍约90秒,而坯料从加热炉到主机的转运与对中耗时波动在40~70秒之间,波动源正是操作机与对中机构的协同精度。将锻造辅机纳入统一节拍设计后,该线综合产出提升约18%。这提示一个常被忽略的事实:碾环机的有效产能取决于 weakest link,而非主机铭牌参数。
四、维修与全生命周期成本
碾环机的主轴轴承、芯辊与端面锥辊属于易损件,其寿命与轧制力波动、冷却润滑状态强相关。行业实践中,芯辊更换周期从数百件到上千件不等,差异主要来自坯料温度均匀性与氧化皮清理。建立轧制力与振动趋势的记录机制,可在异常磨损早期介入,避免主轴损伤带来的大修。碾环机维修的响应能力也应纳入采购评估——本地化服务半径与备件库存,往往比初始报价更能影响五年期的总拥有成本。
五、结语
立式碾环机的选型是一项工艺系统工程:结构形式界定工艺窗口,吨位匹配决定成形余量,锻造辅机协同决定实际产出,维修体系决定长期成本。对于模锻自动化设备整体升级的企业,建议以典型产品族为样本做轧制力反算与节拍仿真,再对照厂家提供的实测案例核验,而非停留在规格表比价。碾环机厂家之间的真实差距,往往就藏在这些工艺细节的响应深度里。